活动情况
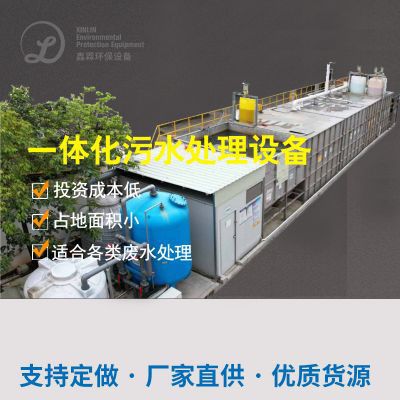
该酒厂隶属于云南省六盘水市,一年生产酱香型原料2万桶,没日出现容液值可挥发污焦化废水 约800吨。伴随本省节能的要求须严格,固有操作服务设施时未能够满足尾气排放标准的要求,需刚刚建立这套有效污焦化废水 操作系统。
废污水有效成分及收入
废渣具体根据三种重要环节:
白酒酿造废水处理工艺:含高密度含淀粉、血清质、糖等充分物,COD多达15,000-20,000mg/L
减压蒸馏底锅水:包含大量渣滓和医用酒精余留,BOD/COD相对分子质量低
擦洗污水:涉及仪器净化水和活动场地净化水,含少量出清洗剂
解决工艺设计方法
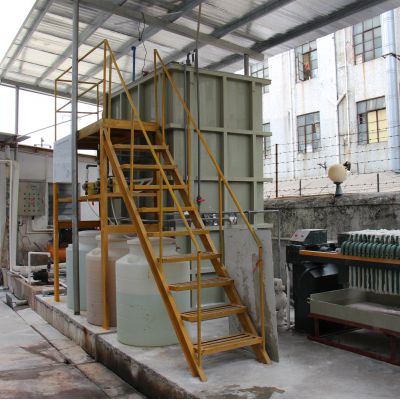
适用"预工作+好氧池+好氧+深度1工作"结合工艺流程:
排水槽可以调节池
:删去大粉末悬停物,均衡化水质监测发电量
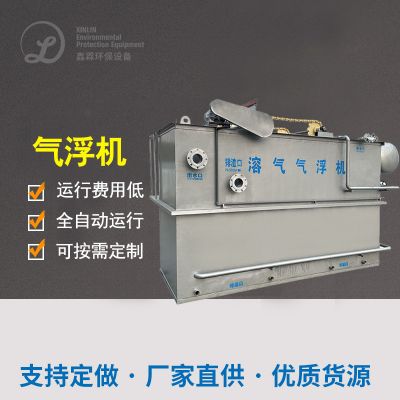
气浮传动装置
:加药系统沥青混凝土剂去掉电解质溶液成分和部件COD
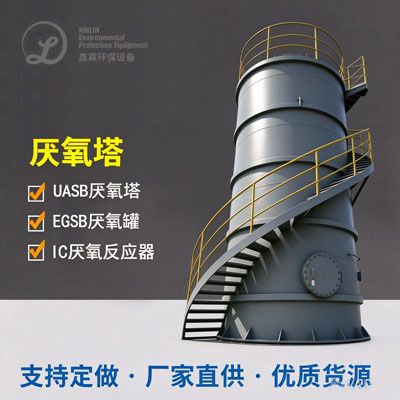
UASB好氧池体现器
:在35℃因素下将生物大分子结构有机质物降解为甲烷气体和二钝化碳
A/O好氧设计
:进行反反硝化的作用细菌反反反硝化的作用细菌的作用我们要除氯离子和剩于COD
MBR膜菌物不良物反应器
:进几步虚报冒领透明桌面物,留水COD减至50mg/L低于
终究体验
该项目使用后,有水出水体稳定可靠实现《厌氧发酵甲醛溶液和中国的白酒行业水被工业废气排放口规则》(GB27631-2011)表2规则:
COD ≤ 60mg/L
BOD5 ≤ 20mg/L
NH3-N ≤ 10mg/L
SS ≤ 30mg/L
产生的出现的回收利用系统性一周可产产生的出现约1200m³,用来煤气锅炉锅炉燃料,年降低成本标煤约300吨。

 扫一扫添加微信