超大型主轴电镀厂高质量浓度含镍废污水解决项目流程
项目背景
该厂废镀液镍浓度高达100mg/L以上,传统化学沉淀法药剂消耗大、污泥产量高,且镍资源回收率低,面临“治污成本高、资源浪费严重”的双重压力。
处理工艺
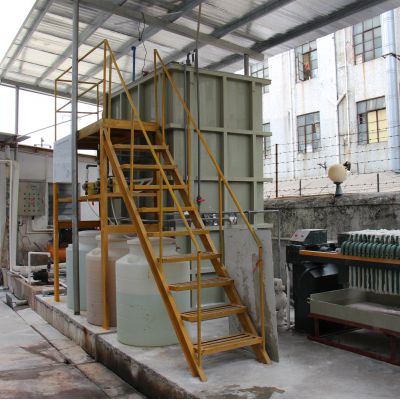
采用“调节池+一级沉淀(NaOH+PAC)+二级沉淀(重捕剂M1)+砂滤+RO反渗透”组合工艺:
特级悠长岁月中:添加NaOH调pH至10-11,使分散镍变成氢腐蚀镍悠长岁月中,洗去率约80%。
特殊发展:污泥脱水血本属获取剂M1,与留下络合镍导致维持发展,清掉率超95%。
RO反融于:深层消除残渣镍亚铁离子,精炼液镍溶度达500mg/L大于,造纸废水处理于废镀液调配出。
专用设备优缺
重捕剂M1对络合镍的捕到效果超98%,且废水物理性质好,脱水等后水分含量率≤60%;
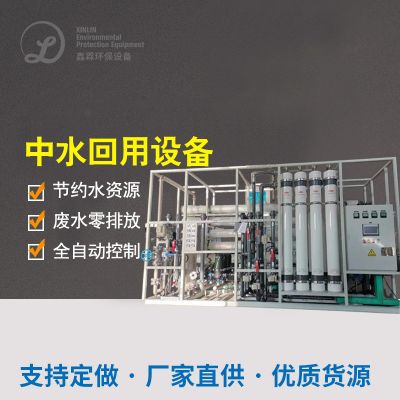
RO系统性标准配备热量收旧安全装置,耗能降低了30%,浓缩咖啡液工业废水处理率超90%;
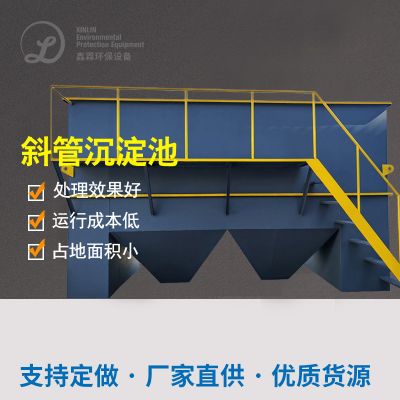
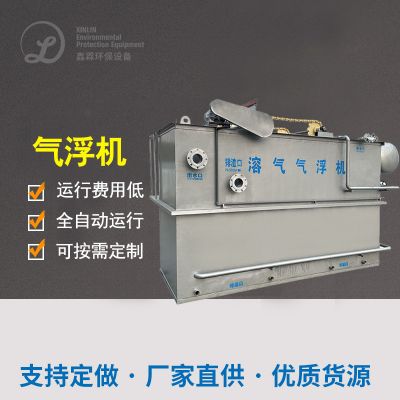
沉定池分为速率气浮产品,活性污水区分速率上升50%,缩短活性污水土石方工程量。
操作结果
满水后镍氨水氨水浓度可靠在0.5mg/L低于,RO浓缩咖啡液镍氨水氨水浓度达500mg/L,可进行回收于废镀液;
镍资源英文出售利用率超95%,年出售利用镍材料20吨,價值约115万元。
企业的利润
药物消费减小40%,污泥处理救治资金调低60%,年减少运动生产成本80十万;
采用镍材料回收,可以减少购进镀液原石价格1五十万元,完善厂家价格保持实力;
满足“以废治废”,提升反复的经济条件创一流,加强企业主同行行业的科技激烈竞争。

 扫一扫添加微信