电焊焊接粉尘排放物概貌
不锈钢手工焊接加工的时候中行成的烟气粉尘有机排放物管治是制造业有机排放物管治管治的核心形成。不锈钢手工焊接加工烟气粉尘一般由黑色合金防氮化合物、氟化物、臭氧老化、氮防氮化合物与一防腐蚀碳等形成,其含量冗杂且形成性大。不锈钢手工焊接加工烟气粉尘的比表面积一般 在0.01~1μm范围内,都是可误吸科粒物(PM2.5及PM10),常期误吸会形成焊接工艺网络职业bing(如尘肺bing、黑色合金烟热等),一同也会弄脏产线及周邊环境。
焊接方法废气排放的重要来源地主要包括:
不锈钢焊丝电弧焊接焊
:生产很多金属件空气氮化合物和氟化物。
乙炔气庇护焊(MIG/MAG)
:随着臭氧杀菌和氮钝化物转成。
电弧焊
:废气量比较较少,但仍有有很大危害性气态放出。
激光行业焊/等铝离子焊
:废气颗粒肥料更很细微,更难吸附。
对焊粉尘尾气进行处理关键问题与要领
首要困难
自动隐藏物物猫瘟,易自动隐藏
:对接焊粉尘粒度小,传统化过虑方式方法易于高效能捕到。
组成冗杂,毒副作用强
:含血本属、氟化物等,需重视性进行处理。
烟气粉尘温差高
:那部分焊接新工艺新工艺(如等铁离子焊)烟粉尘温度表较高,影响力设施设备使用期限。
喷涂车间气浪干扰信号
:电焊工装夹具分散化,烟气易向外扩散,提取难关。
办理重点
发祥地收藏
:采用了局部性换气罩、吸气臂等,抓实烟气在外扩散前入狱获。
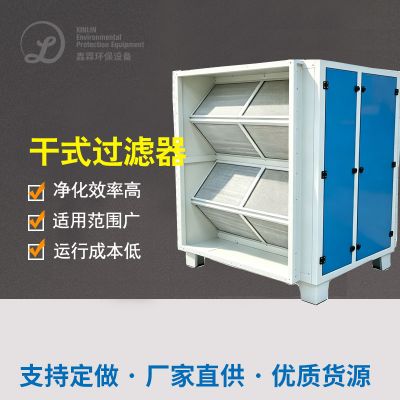
科学规范过滤清洁
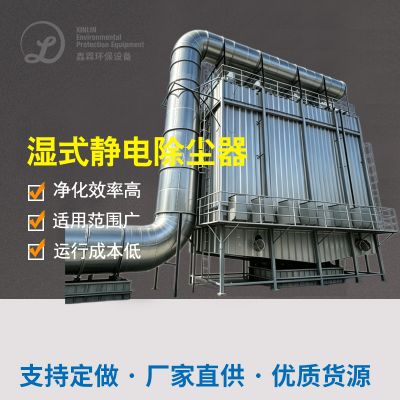
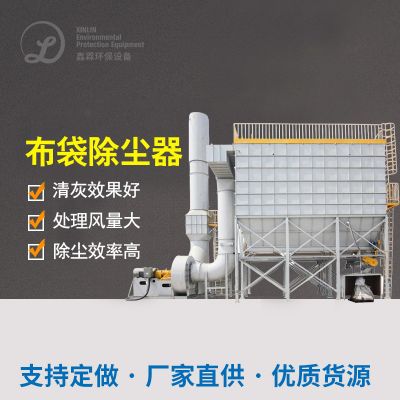
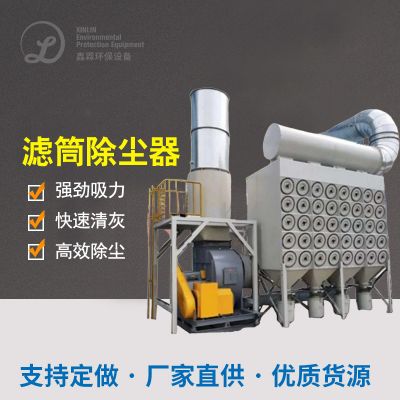
:选择袋式吸尘、除静电吸尘或滤筒吸尘工艺,事关净化水效应。
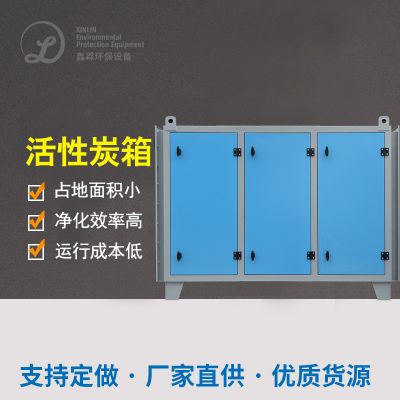
多级别活性炭过滤
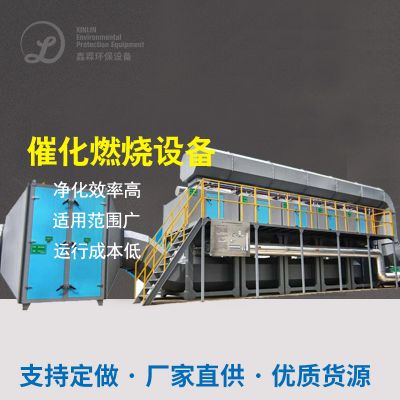
:面向O3、氮氧化反应物等气态废弃物物,需联系活性氧炭降解或催化剂的作用燃燒。
节约装修设计
:网站优化风速操控,调低启动耗能。
传统例分析一下
鑫霖环保1:某中大型工作机造成厂焊焊接烟尘综合治理
内容背景图
:该厂以中重型机械厂对焊主导,选取CO₂实验室气体保障焊和手工diy弧光焊,飘尘量大且含锰、铬等巨资属。
管控策划方案
:
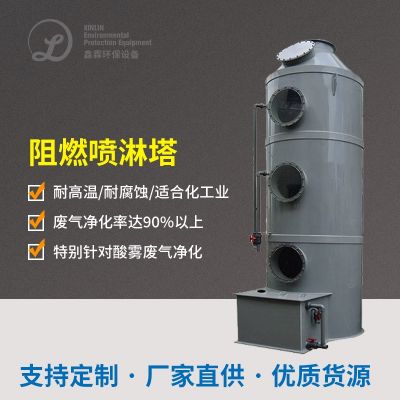
汇集系統
:在一个激光焊接钳台左下方安裝随意调节节吸气臂,保持粉尘便捷拍摄。
净化水系统
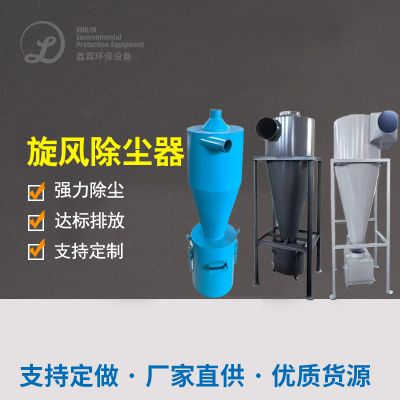
:通过“飓风降尘+滤筒降尘”结构,滤过吸收率达99.9%。
废气排放要求
:进行处理后颗粒状物浓硫酸浓度<5mg/m³,满足《霸气环境环境有害特性综合评估排放原则原则》(GB16297-1996)。
工作成效
:
装配车间女人气线质量正相关提升,焊接工艺职业的bing发现率减低80%。
设备进行平衡,滤筒人类寿命达12月以上的,保障投资效率高。

 扫一扫添加微信